Однос компресије екструзионог завртња описује смањење запремине канала од доводног дела до одељка за дозирање. На конвенционалном завртњу са упоредивим кораком и геометријом канала, дубина канала за напајање подељена дубином канала за дозирање даје корисну апроксимацију. Изаберите замену из комплетног цртежа и стварних услова увлачења, а не из самог односа: два завртња означена 3:1 могу имати различите дубине канала и прелазне профиле.
- Израчунајте дубину канала из пречника завртња и пречника корена, а не из отвора цеви.
- Упоредите апсолутне дубине и дужине зона пре него што прихватите два завртња као еквивалентна.
- Опишите материјал који улази у резервоар, укључујући облик поновног млевења и пуњење.
- Истражите храњење, топљење, ограничење и хабање пре него што промените однос.
- Потврдите замену стабилним мерењима производње, а не само подешавањем броја обртаја.
Шта мери степен компресије вијака?
Конвенционални појединачни вијак има део за довод, прелазни део и део за дозирање. Канал за напајање прима чврст материјал; прелаз мења геометрију канала како се топљење развија; одељак за дозирање преноси талину ка пражњењу. Однос компресије описује геометријски однос између почетка и краја овог процеса. Не мери притисак матрице, густину производа или ефикасност мотора.
За једноставан вијак са константним нагибом, радионички прорачун је:
Однос компресије ≈ дубина канала за напајање / дубина канала за дозирање
Општија дефиниција упоређује обим канала у односу на еквивалентне летове. Пречица за дубину захтева упоредиву геометрију нагиба и канала. Ако се они промене, користите цртеж да процените релевантне запремине уместо да третирате однос дубине као тачан волуметријски резултат.Објашњење геометрије завртња Аллана Гриффаправи ову разлику и упозорава да се не треба ослањати на однос без стварних дубина.
Л/Д описује нешто другачије: ефективна радна дужина подељена спољним пречником завртња. Радна дужина од 2700 мм и пречник од 90 мм дају 30:1. Потврдите где произвођач почиње и завршава ту радну дужину. Продужетак погона припада механичком цртежу, али не би требало да постане додатна дужина обраде.
Спецификација која гласи „90 мм, 30:1, 3:1“ стога оставља значајне информације које недостају. Не идентификује дубину увлачења, дубину дозирања, дужину прелаза, промене корака или геометрију мешања. Затражите те димензије пре него што упоредите понуду за замену са инсталираним завртњем. За ширу контролну листу куповине погледајтеЕЈС вођица завртња за екструдер.
Како израчунати степен компресије са цртежа завртња
Почните са конвенционалним дизајном са једним стартом чији канали за довод и дозирање имају упоредиву геометрију нагиба и лета. Пронађите део са константном дубином сваког одељка. Немојте узимати очитавање увлачења унутар конуса или очитавање дозирања са миксера, рељефа или оштећене ивице.
За сваку локацију израчунајте радијалну дубину канала:
Дубина канала = (спољни пречник лета − пречник корена) / 2
Подела са два је важна јер су обе мере пречници. Коришћење разлике у пречнику директно удвостручује пријављену дубину, иако грешка може нестати када се поделе две подједнако нетачне дубине. Однос може изгледати исправно док су производне димензије погрешне.
Радни пример од 90 мм
Следеће димензије су претпостављени пример прорачуна, а не препоручени дизајн завртња или производни тест.
| Димензија | Феед сецтион | Одељак за мерење |
|---|---|---|
| Спољни пречник лета | 90 мм | 90 мм |
| Пречник корена | 72 мм | 84 мм |
| Израчуната дубина канала | (90 − 72) / 2 = 9 мм | (90 − 84) / 2 = 3 мм |
| Приближан степен компресије | 9/3 = 3:1 | Исти прорачун односа дубине |
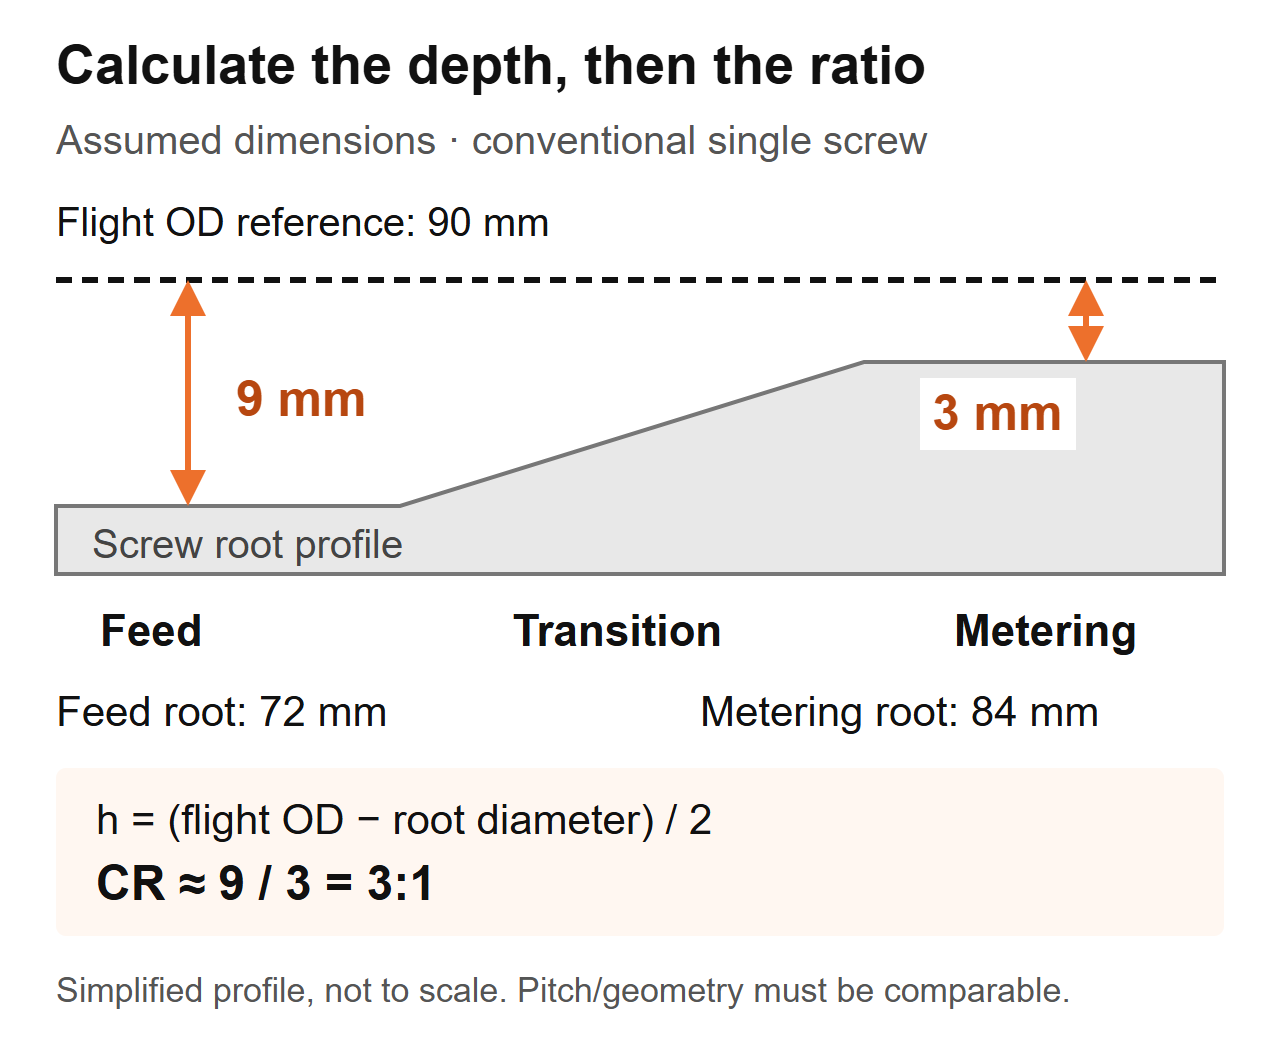 Шема прорачуна: претпостављене димензије за конвенционални вијак. Профил је поједностављен и није производни цртеж.
Ако проверавате уклоњени завртањ, забележите аксијалну локацију, измерени пречник лета и пречник корена заједно. Пратите процедуру изолације и безбедног уклањања машине, очистите компоненту без промене површина и користите одговарајуће калибрисане инструменте. Нека поступак инспекције произвођача одреди начин мерења и критеријуме прихватања.
Не замењујте унутрашњи пречник цеви за спољашњи пречник лета. Тај прорачун укључује зазор од вијка до цеви. На истрошеном делу, немојте претпостављати да измерена геометрија и даље представља оригинални дизајн: смањени пречник лета мења прорачун дубине. Набавите оригинални цртеж и посебно измерите истрошеност цеви. ТхеЕЈС водич за животни векобјашњава зашто су одговарајуће мере завртња и цеви важне.
Зашто два завртња 3:1 могу да раде другачије
Однос не идентификује величину ни једног канала. У истом претпостављеном примеру од 90 мм, други шраф би могао да има корен за напајање од 84 мм и корен за дозирање од 88 мм. Његове дубине би биле 3 мм и 1 мм, тако да би и његов однос дубине био 3:1. То не би била димензионална копија завртња од 9 мм/3 мм.
| Ставка за поређење | Претпостављени вијак А | Претпостављени вијак Б | Шта купац може утврдити |
|---|---|---|---|
| Спољни пречник лета | 90 мм | 90 мм | Исти називни пречник завртња |
| Дубина канала за довод | 9 мм | 3 мм | Различита апсолутна геометрија напајања |
| Мерење дубине канала | 3 мм | 1 мм | Различита апсолутна геометрија мерења |
| Приближан однос дубине | 3:1 | 3:1 | Једнак однос, а не једнаки завртњи |
| Дужина и висина прелаза | Није наведено | Није наведено | Поређење перформанси остаје непотпуно |
Овај пример подржава само димензионални закључак. Не утврђује разлику у пропусности, разлику у температури топљења или који вијак треба да покреће вашу смолу. Та питања захтевају преосталу геометрију и услове рада.
Шта проверавамо када је замена наведена за исту спецификацију
Приликом замене ЕЈС-а, два завртња су имала исти пречник, Л/Д и однос компресије 3:1, али је један био чист док је други прегрејао једињење осетљиво на топлоту. Њихови прелазни делови почињали су на различитим позицијама и имали су различите дужине. Стога упоређујемо профил зоне, а не само бројеве на понуди.
На цртежу за замену означите где се завршава део за увлачење и где почиње дозирање. Затим упоредите дубину дуж тог интервала. Однос даје крајње тачке; профил показује како се канал мења између њих. Ни једно ни друго није замена за друго.
Ово је такође разлог зашто је „повећање компресије“ непотпуно упутство за дизајн. Повећање дубине увлачења и смањење дубине дозирања повећавају однос, али мењају различите делове завртња. Одредите која се димензија мења, шта остаје непромењено и који измерени проблем треба да реши промена. У супротном, добављач и производни тим могу разговарати о различитим модификацијама.
Како смола, облик хране и пунила утичу на одлуку
Назив полимера није потпуна спецификација хране. Забележите квалитет, адитиве, облик честица, припрему влаге и конзистенцију мешавине. Пелете, обрубљени рубови и неправилне љуспице могу носити исто име полимера док се различито понашају на доводном грлу.Дискусија о односу компресије Џима Франкландасматра да је храњење и топљење заједно, укључујући насипну густину и трење, а не третирање типа смоле као довољно правило избора.
Прво питање које постављамо када се фид промени
ЕЈС испитивање укључивало је шраф од 90 мм, 30:1 Л/Д и однос компресије 3:1. Линија је имала нагли притисак у калупу и недоследну дебљину зида, а првобитни захтев је био да се копира наводно истрошени шраф. Питали смо шта је сада ушло у резервоар у поређењу са оригиналном поставком производње. Биљка је почела да меша сопствену ивицу у храну. Та промена је припадала спецификацији замене пре него што је прихваћен непромењен цртеж.
За своју линију сакупљајте репрезентативне узорке хране уместо да све описујете као „рециклирану пластику“. Измерите насипну густину користећи дефинисани контејнер, метод пуњења и процедуру вагања. Забележите да ли је материјал био слободно изливен или сабијен; немојте упоређивати два резултата добијена различитим методама. Укључите фотографије са скалом и забележите метод мешања.
| Стање хране | Информације које треба прикупити | Питање дизајна за решавање |
|---|---|---|
| Виргин пелетс | Квалитет, облик пелета, припрема и тренутна стабилна подешавања | Да ли је успостављена геометрија још увек погодна за ову дужност? |
| Мешавина пелета/реглин | Пропорција мешавине, ширење величине честица, конзистенција густине | Да ли храна остаје конзистентна током циклуса? |
| Филм пахуљице или обрезивање ивица | Облик, начин храњења, опсервација премошћавања и насипна густина | Да ли материјал може поуздано да уђе и напуни одељак за напајање? |
| Прашак или сува мешавина | Формулација, понашање протока и детаљи о систему напајања | Да ли је распоред храњења прикладан за овај материјал? |
| Пуњена смеша | Врста и пропорција пунила, историјат припреме и хабања | Који су заједно захтеви за топљење, топлоту и хабање? |
Немојте читати ову табелу јер „мањој насипној густини је увек потребан већи однос. Промена геометрије не може аутоматски да исправи премошћивање, сегрегацију или недоследан довод. Нити би требало бирати отпорност на хабање из степена компресије. ПрегледајтеЕЈС водич за материјале за вијчане цевипосебно када се мења формулација.
Превисоко или прениско? Дијагностицирајте процес пре него што промените шраф
Повећање притиска, неотопљене честице и пораст температуре топљења су разлози за истраживање. То нису мере компресије. Корисна дијагностичка секвенца је да се утврди да ли поремећај почиње при доводу, топљењу, низводном ограничењу или истрошеној механичкој геометрији.
Прво упоредите са стабилним историјским радом користећи исти материјал и производ. Одржавајте матрице, распоред екрана и места мерења доследним. Забележите стварни учинак, брзину завртња, температуру топљења, притисак, оптерећење погона и видљиве дефекте заједно. Само подешавања температуре бурета не одређују температуру топљења.
| Посматрање | Провере пре промене геометрије | Докази које треба укључити у захтев |
|---|---|---|
| Притисак и излаз флуктуирају | Снабдевање резервоара, премошћавање, конзистентност хранилице, промене мешавине и ограничења | Временски усклађени записи о брзини, притиску и излазу |
| Појављују се неотопљене честице | Брзина додавања, услови топљења, промене смоле, радна брзина и профил завртња | Узорци или фотографије повезане са снимљеном радном тачком |
| Температура топљења је превисока | Стварно очитавање талине, брзина, ограничење, хлађење и стање миксера | Метода мерења, локација и очитавања стабилног рада |
| Излаз пада на непромењеним обртајима у минути | Стварно снабдевање, стање смоле, матрице/сита и одговарајуће хабање завртња/цева | Излаз по о/мин плус записи о одржавању и мерењу |
| Повећавају се црне мрље или промена боје | Материјална историја, стагнирајућа подручја, услови боравка и чишћење | Дефектни образац и када се појави у вожњи |
Зашто већи однос није аутоматско побољшање
Лин Јин и Марк А. Спалдинг су известили о контролисаној ЛЛДПЕ студији коришћењем екструдера од 2,5 инча и пет односа компресије, од 2,0 до 3,6. Дубина мерења је остала 0,125 инча док се дубина увлачења променила. При 110 до 150 обртаја у минути, вијци са вишим односом производили су температуре топљења за око 5 до 10°Ц више од дизајна са нижим односом. Ово су резултати за ту опрему, смолу и експеримент, а не предвиђање температуре за замену ЕЈС-а. Погледајте ауторестудија перформанси односа компресије.
Одвојенопример решавања проблема Марка А. Спалдингаописује 6-инчни, двостепени АБС екструзиони вијак са односом прве фазе од 3,1. Неотопљени материјал блокирао је спиралну брану; предложена замена смањила је тај однос на 2,5. Ово је био специфичан одговор дизајна на проблем топљења, а не универзална АБС препорука.
Искористите те примере да уоквирите инжењерско питање: може ли шраф растопити чврсте материје које прима на траженој радној тачки? Не претварајте ниједан пример у општу табелу односа смоле према односу или претпостављени резултат ЕЈС перформанси.
Када један број компресије није довољан
Једноставно поређење дубине увлачења/дубине мерења припада дефинисаној геометрији завртња. Пре употребе, идентификујте тип завртња и распоред храњења. Однос пријављен за један дизајн можда неће значити исту ствар за други.
Шраф за баријеру дели материјал на чврсте канале и канале за растопљење. Његов опис захтева распоред канала и геометрију баријере, а не само два конвенционална мерења корена. Двостепени шраф са вентилацијом има више од једне фазе обраде; питајте коју фазу описује наведени степен компресије. Подручје вентила и низводна пумпна секција треба да се процени као део тог комплетног дизајна.Гриффова дискусија о дизајну шрафовапокрива преградне канале, двостепене шрафове и различито понашање при храњењу цеви са жљебовима.
Исто тако, разликовати храњење од поплава од контролисаног или гладног храњења. Упишите начин храњења у спецификацију. У супротном, добављач може проценити пуни канал напајања док инсталирани процес испоручује контролисан проток масе. Ово је гранични услов који треба разјаснити, а не разлог да се примени другачији универзални однос.
Екструдерима са два пужа такође је потребна сопствена геометрија и опис процеса. Немојте примењивати конвенционалну пречицу за дубину са једним завртњем на пар који се преплиће и претпоставити да обухвата потпуно понашање компресије. Наведите распоред вијака, начин ротације, профил елемента или лета и цртеж произвођача.
Користите ова питања када је спецификација нејасна:
- Да ли је ово конвенционални, баријерни, двостепени или двоструки завртњи?
- Да ли се наведени однос израчунава из дубина или запремине канала?
- Које локације напајања и дозирања дефинишу прорачун?
- Да ли се мења висина тона или распоред канала између тих локација?
- Да ли инсталирани систем напајања одговара претпоставци дизајна?
Спецификација треба да одговори на та питања без потребе да машиниста нагађа. Ако не може, набавите цео профил пре него што овластите копију. „3:1“ је корисно када се зна његова дефиниција и примена.
Да ли бисте требали копирати постојећи шраф или га редизајнирати?
Непромењена замена је разумна почетна тачка када је уграђена геометрија испоручила задовољавајући квалитет и излаз, обавеза је непромењена, а измерено хабање објашњава погоршање. Постаје слабији избор када је првобитни проблем постојао пре хабања, када се формулација променила или процес сада тече изван свог претходног радног опсега.
Одвојите две одлуке у цитату: враћање оригиналних димензија и промена дизајна обраде. Истрошени завртањ може захтевати замену без потребе за другачијим степеном компресије. Супротно томе, димензионално солидан шраф можда више не одговара храни која се уноси у постројење.

Дефинишите промену пре него што упоредите предлоге
Дајте добављачу писмену изјаву о проблему: на пример, нестабилност притиска након промене облика напајања, уместо да „треба бољи вијак“. Укључите основни цртеж и оперативну евиденцију. Затражите од предложеног дизајна да идентификује промењене дубине, дужине зона, висину и све карактеристике мешања.
Одвојите преглед механичког уклапања. Потврдите радну дужину, везу на крају погона, интерфејсе за монтажу и распоред пражњења у односу на инсталирани склоп. Већа радна дужина може захтевати промену на нивоу машине; то није обична претпоставка замене. Већа ознака Л/Д на понуди треба да покрене проверу димензија, а не очекивање повећања капацитета.
Затим се договорите о условима поређења и критеријумима прихватања. Дефинишите материјал, производ, радне тачке, провере квалитета и производна мерења пре испитивања. Ако се неколико карактеристика дизајна промени заједно, пробно испитивање оцењује потпуну замену; не може утврдити да је сам однос компресије проузроковао резултат.
ТхеСтраница производа са пужном бачвом за екструдер ЕЈСје релевантна полазна тачка за упит замене. Наведите стварну апликацију и цртеж тако да се дискусија односи на инсталирану машину, а не на генерички асортиман полимера.
Шта послати ЕЈС и како потврдити замену
Користан упит омогућава фабрици да повеже захтев за обраду са мануфактурним цртежом. Пошаљите оригиналну спецификацију чак и ако мислите да је погрешна, а затим идентификујте шта се променило. Нека бројеви ревизија буду видљиви тако да стари цртеж не постане инструкција за производњу.
Укључите следеће информације:
- Произвођач машине, модел, тип завртња и референце инсталираних компоненти.
- Пречник лета, радна дужина, димензије погонског краја и цртежи цеви/интерфејса.
- Дубина дозирања и дозирања, границе зона, профил нагиба и карактеристике мешања.
- Квалитет смоле, адитиви, пуњење пунила, облик хране и поступак припреме.
- Распоред улагача, нормални број обртаја, излаз, очитавање температуре топљења и притиска.
- Узорци дефекта, историјат одржавања и доступна одговарајућа мерења завртња/цева.
- Захтевани квалитет производа и услови рада за пријем.
Упоредите стабилну производњу, а не само успешан почетак
Након инсталације, пратите упутства за безбедно пуштање у рад добављача машине. Потврдите одобрени материјал и подешавање, дозволите да се процес стабилизује и прикупите очитавања у дефинисаном интервалу. Забележите резултат договореном методом мерења уместо да га процењујете на основу брзине завртња.
За поређење, израчунајте специфичну снагу као измерени излаз масе подељен са бројем обртаја у минути. Нека излазне јединице буду видљиве, као што је кг/х по о/мин. Упоредите ову вредност само заједно са квалитетом, стварном температуром топљења, притиском и оптерећењем погона. Већи број не представља побољшање ако производ не одговара спецификацијама или процес постане нестабилан.
| Записник са суђења | Снимите доследно | Зашто је корисно |
|---|---|---|
| Феед | Оцена, партија, мешавина и припрема | Идентификује промене које нису повезане са геометријом |
| Оперативна тачка | Брзина, подешавање температуре и режим храњења | Чини поређење поновљивим |
| Производња | Временски ограничени масовни излаз и прихватљив производ | Одваја укупну производњу од корисне производње |
| Стање процеса | Стварна температура топљења, притисак и оптерећење погона | Открива компромисе скривене само у излазу |
| Квалитет | Договорене димензије, изглед и провере кварова | Утврђује да ли замена испуњава дужност |
Поновите поређење када мењате радне тачке и задржите исте локације мерења. Ако проблем и даље постоји, пошаљите записе назад са ревизијом цртежа и идентификаторима узорка. КонтактЕЈС Индустриса тим пакетом уместо да захтева промену односа компресије без дефинисаног узрока.
Разговарајте о заменском завртњу
Опишите инсталирани вијак, стварни проблем увлачења и обраде. Дугме отвара нацрт е-поште за ЕЈС; можете приложити цртеже и фотографије пре слања.
Често постављана питања
Шта је компресија екструзионог вијка?
То је однос запремине канала у одељку за напајање и запремине канала мерног пресека за еквивалентне летове. За конвенционални вијак са упоредивим кораком и геометријом канала, дубина увлачења подељена са дубином дозирања даје корисну апроксимацију. То је геометријски однос, а не однос притиска или гаранција излаза.
Како да израчунам компресију из пречника корена?
Израчунајте сваку дубину радијалног канала као спољашњи пречник летења минус пречник корена, подељен са два. Затим поделите дубину увлачења са дубином дозирања. Користите идентификоване локације за довод и мерење, доследне јединице и одговарајуће пречнике лета. Немојте користити пречник отвора цеви или претпоставити да истрошени завртањ и даље одговара оригиналном цртежу.
Да ли је 3:1 вијак погодан за сваку смолу?
Не. Исти однос може описати различите апсолутне дубине канала и прелазне профиле. Погодност такође зависи од специфичног квалитета, облика хране, адитива, начина исхране и услова рада. Почните са комплетном геометријом и дефинисаним захтевима производње, уместо да третирате однос као универзалну препоруку за смолу.
Да ли повећање степена компресије повећава излаз?
Није нужно. Промена дубине увлачења и промена дубине дозирања утичу на различите делове завртња, чак и ако оба повећавају однос. Услови храњења, топљења и низводно се морају разматрати заједно. Упоредите стабилан измерени учинак са квалитетом производа, стварном температуром топљења, притиском и оптерећењем погона пре него што процените замену.
Да ли истрошени завртњи могу да изазову проблеме без промене односа цртежа?
Да. Цртеж описује жељену геометрију, а не садашње стање. Измерите вијак и цев на одговарајућим позицијама и упоредите са одобреним оригиналним димензијама. Ознака са степеном компресије не описује радни зазор, а копирање те етикете не решава проблем неизмереног хабања.
Да ли могу да користим исту калкулацију за дизајне са два завртња или баријере?
Немојте претпостављати да се примењује конвенционална једноканална пречица за дубину. Прво одредите распоред канала, тип завртња и локације прорачуна. Преградни канали, степенасти завртњи и двоструки завртњи који се међусобно спајају захтевају потпунији опис геометрије. Питајте дизајнера које запремине или дубине дефинишу наведени однос пре него што га употребите у спецификацији за замену.