Пуж екструдера траје све док његово стање омогућава линији да испуни тражени излаз и квалитет производа у оквиру прихватљивог процеса. Смола, пунила, контаминација, геометрија и радно оптерећење мењају тај радни век, тако да је за процену календарске старости потребни ти услови. За линију која је већ у производњи, измерите шраф и цев на поновљивим локацијама, израчунајте недавну стопу хабања и користите је са трендовима производње да бисте планирали следећу инспекцију и замену.
- Пратите радне сате и промене формулације, а не само датум инсталације.
- Измерите оба дела: хабање шрафова и хабање отвора цеви повећавају исти зазор.
- Упоредите излаз по обртају, температуру топљења и квалитет са стабилним референтним радом.
- Предвидите до границе планирања специфичног за машину, а затим оставите време за набавку и инсталацију.
- Поново процените прогнозу након промене материјала, убрзаног хабања или неочекиваног оштећења.
1. Шта значи радни век на вашој екструзионој линији?
Шраф се и даље може окретати након што је престао да буде користан за одређени производ. Линија која прави захтевни филм или профил може изгубити свој прихватљиви процесни прозор пре него што хардвер достигне границу структуре. Супротно томе, замена звучног склопа само зато што је достигла годишњицу може изгубити употребљиви капацитет.
Одлуку поделите на три питања. Да ли хардвер остаје у оквиру својих одобрених димензија и услова? Може ли процес направити прихватљив производ по траженој стопи? Да ли наставак операције кошта више од планиране интервенције? Први се односи на делове, други на производ, а трећи на планирање производње. Процена животног века је непотпуна осим ако не наводи коју крајњу тачку предвиђа.
Забележите дужност иза броја
Сачувајте датум уградње, али и евидентирајте сате производње, обрађеног материјала и историју формулације. Време мировања није исто што и време обраде. Обрађене тоне обезбеђују контекст, али не могу директно упоредити различита једињења или конфигурације машина.
| Рецорд | Зашто припада животној процени |
|---|---|
| Идентитети завртња и цеви | Спречите мешање историје након замене или поновне изградње |
| Радно време | Дефинишите интервал између инспекција |
| Смола, врста пунила и оптерећење | Објасните промене у окружењу хабања |
| Поновно млевење извора и пропорција | Идентификујте промене у контаминацији и конзистенцији хране |
| Излаз, број обртаја и стварна температура топљења | Прикажите оптерећење и перформансе повезане са записом |
| Ново стање мерења и одобрена ограничења | Дефинишите шта се променило и шта је потребно предузети |
Искуство добављача на блиско усклађеној дужности може помоћи у постављању почетног плана инспекције. Затражите формулацију, конструкцију компоненти, сате и критеријум прихватања иза тог искуства. Када ваша сопствена мерења буду доступна, користите их да прецизирате план уместо да третирате интервал замене друге биљке као фиксно правило.
2. Који услови мењају стопу хабања?
Само име полимера не описује посао. Природни ПП и ПП који садрже минерално пунило су различите карактеристике хабања. Тип пунила, оптерећење, карактеристике честица и контаминација су важни поред смоле. Промена материјала би стога требало да се појави у евиденцији одржавања, чак и када модел машине и брзина завртња остану непромењени.
Јефф Кухман'санализа века трајања завртња и цевиразликује абразивно хабање, корозивни напад и хабање лепка од метала до метала. Такође се говори о уклињавању чврстих материја када део за топљење не може да поднесе материјал који му се испоручује. Ови механизми захтевају различите корективне мере. Сама тврђа површина неће исправити неусклађеност геометрије или проблем поравнања машине.
Наведите радну површину, а не само основни челик
ЕЈС користи ПТА наваривање за биметалне шрафове и центрифугално ливење за биметалне облоге цеви. ТхеЕЈС биметалне спецификације производаразликују следеће дебљине готових легура:
| Компонента | Наведене радне легуре | Наведена дебљина легуре |
|---|---|---|
| Наваривање завртњима | Ни60, Цолмонои 56, Цолмонои 83 | 1,0 до 1,5 мм |
| Облога бачве | ЕЈС01 | 2,0 до 3,0 мм |
| Облога бачве | ЕЈС02, ЕЈС03, ЕЈС04 | 1,5 до 2,0 мм |
Ово су конструкцијске спецификације, недозвољено хабање или гарантовани радни сати. Линија може изгубити прихватљиве перформансе пумпања док остаје значајан заштитни материјал. Дељењем дебљине слоја са претпостављеном стопом хабања не утврђује се корисни век трајања.

Успоредите одговор на штету
Континуирани губитак материјала за летење захтева другачију процену од изолованог бодовања, удубљења или оштећеног депозита. Забележите где је дошло до оштећења и која формулација је била пре него што се појавила. За дугачке цеви, у истрагу укључите поравнање и стање подршке уместо да претпостављате да неравномерно хабање доказује да је легура погрешна.
Користитеводич за материјале завртња и цевиза избор материјала ипоређење нитрираних са биметалнимза избор конструкције. Држите процену животног века усредсређену на оно што инсталирани делови раде.
3. Проблеми са хабањем завртња екструдера: шта се мења пре квара?
Линија може задржати свој уобичајени излаз док оператер постепено повећава брзину завртња да би компензовао. Само гледање кг/х може пропустити ту промену. Марк Спалдинг и Тимоти Вомер дефинишу специфичну брзину као излаз подељен са брзином завртња у њиховојанализа трошења једног завртња, и објасните како компензација брзине може да прати вишу температуру пражњења.
Упоредите поновљиви производни услов
Запишите одређени излаз као(кг/х) / о/мин. Пад заслужује истрагу када су формулација, начин храњења и услови низводно упоредиви. То није само по себи мерење хабања. Промена вискозитета смоле, храњења или стања сита могу променити перформансе без одговарајућег губитка метала.
| Посматрање производње | Проверите пре него што га припишете хабању |
|---|---|
| Потребно је више обртаја за претходни излаз | Формулација, конзистентност хране, захтев за притиском и претходна подешавања |
| Виша стварна температура топљења | Поузданост сензора, рад грејања/хлађења и промене брзине |
| Нестабилност притиска | Храњење, стање сита, ограничење матрице и контрола температуре |
| Црне мрље, гелови или неотопљени | Наслаге, услови боравка, промене материјала и перформансе топљења |
| Већа енергија по јединици доброг производа | Излаз, отпад, границе мерења и радна подешавања |
Користите референтни циклус са стабилном производњом и прихватљивим квалитетом. Сачувајте излаз, број обртаја, стварну температуру топљења, притисак главе и брзину одбијања. Ако снимате енергију, дефинишите да ли покрива екструдер или целу линију и оставите ту границу непромењеном. Мешање укупне енергије линије са очитањима само екструдера производи обмањујући тренд.
Задржите кратку историју прилагођавања поред очитавања. Тренд састављен само из коначних подешавања не може показати колико често је оператер морао да интервенише. Кухман описује како инкрементална компензација процеса може прикрити погоршање све док продуктивност или квалитет не постану неприхватљиви. То је разлог да се рано истражи, а не доказ да су за сваку тешку вожњу потребни нови делови.
Упорне промене након основних провера процеса оправдавају планирану инспекцију димензија. Брушење, сумња на контакт са металом или метални фрагменти захтевају брзу акцију у складу са безбедносном процедуром машине; не чекајте погодан датум прегледа или израчунато ограничење века трајања.
4. Мерење хабања цеви: проверите оба дела на одговарајућим локацијама
Измерите спољашњи пречник лета, или ОД, и унутрашњи пречник цеви, или ИД, на одговарајућим аксијалним станицама. Упоређивање очитавања најмањег завртња са неповезаним очитањем цеви не описује пристајање ни на једној локацији. Дајте свакој станици растојање од дефинисаног датума како би каснији техничар могао да га поново пронађе.
Реилоиев водич за превентивно одржавањеописује очишћена, охлађена мерења коришћењем мерача отвора цеви и одговарајуће опреме за мерење ОД завртња, са посебним записима о инспекцији. Изаберите калибрисану опрему и метод који одговара геометрији компоненте. Забележите температуру инспекције, угаону оријентацију и поновљивост са димензијама.
Радијални и дијаметрални зазор држите одвојено
На одговарајућој станици, за израчунавање кружне коверте:
- Пречник зазора = ИД цеви минус спољни спољашњи део завртња.
- Радијални зазор = дијаметрални зазор подељен са 2.
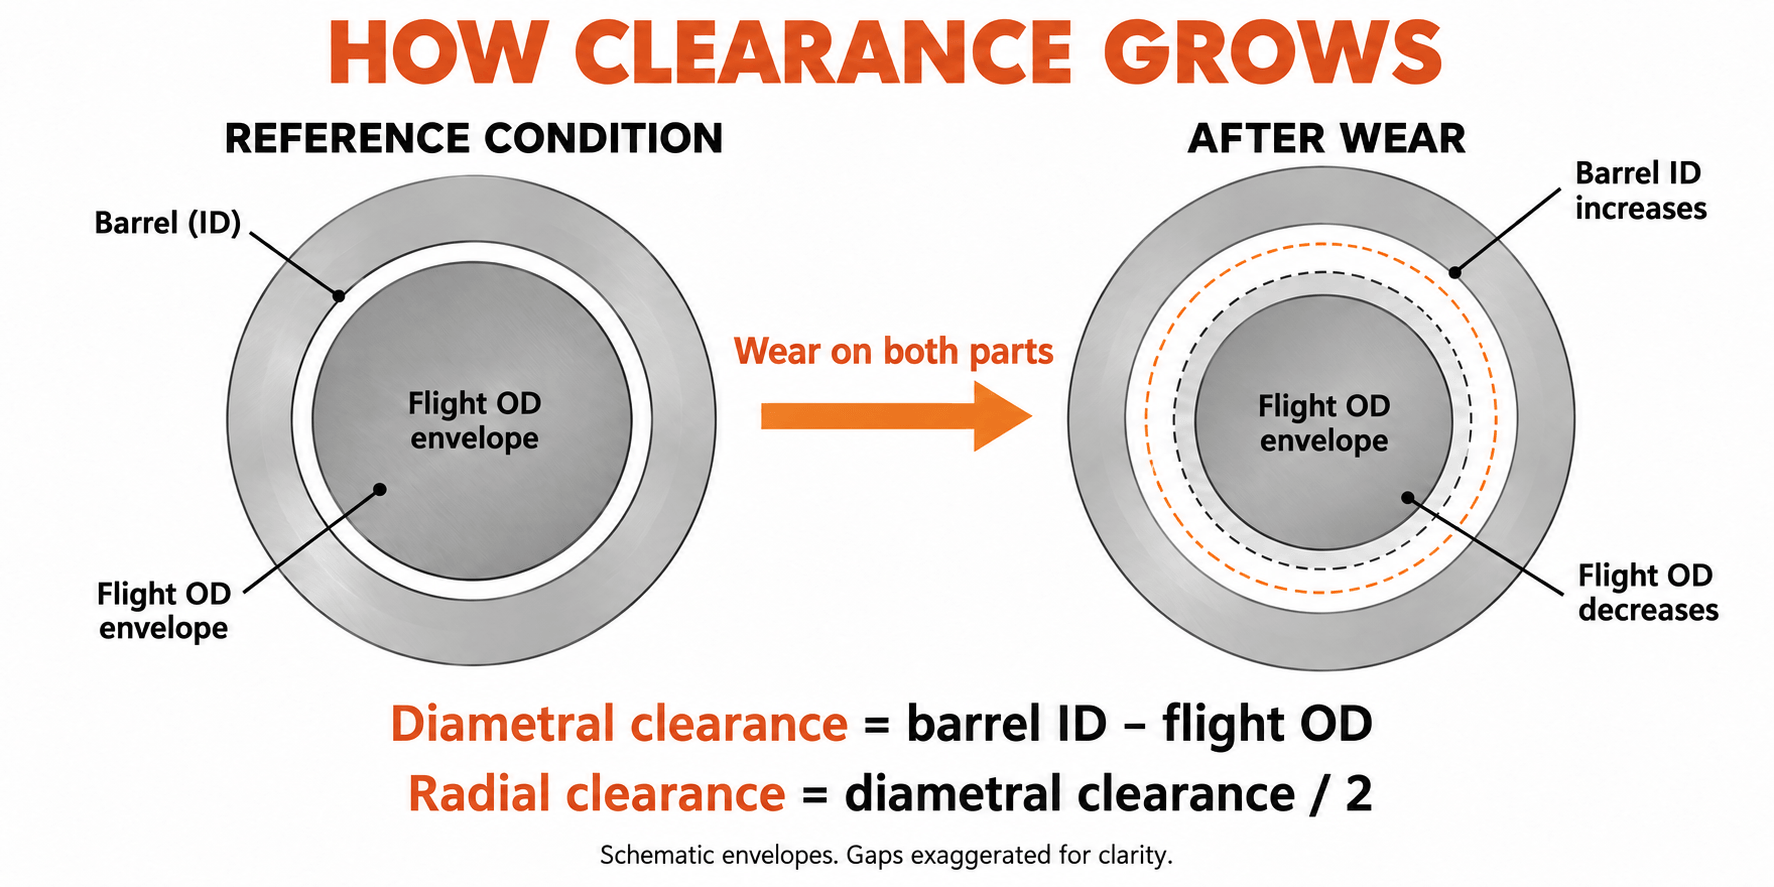
Задржите конвенцију о јединици и чишћењу у сваком извештају. Смањење ОД од 0,10 мм представља радијални губитак лета од 0,05 мм. Мешање ових количина мења интерпретирано хабање за фактор два.
Оно што смо измерили на пројекту замене од 90 мм
На пројекту замене ЕЈС-а за номинални 90 мм једнопужни екструдер који обрађује ПП са 30 теж% калцијум карбоната, почетни захтев купца је била већа тврдоћа. Прегледали смо комплетну формулацију, оригинални цртеж и димензије старог дела пре него што смо одредили замену. Такође смо ускладили мерне станице завртња и цеви дуж осе.
На једној станици мерног пресека, стари ОД лета био је 89,65 мм, а ИД цеви 90,25 мм. Разлика у дијаметралу износила је 0,60 мм, дајући хладни радијални зазор од 0,30 мм. Гледање самог завртња оставило би половину питања о уклапању без одговора: отвор цеви је такође био део измереног стања.
У спецификацији за замену користио се 38ЦрМоАлА шраф са Цолмонои 83 учвршћивањем и тело цеви од 42ЦрМо са ЕЈС04 облогом. На тој одговарајућој станици, нови ОД лета био је 89,95 мм, а ИД цеви 90,15 мм. Њихова разлика је била 0,20 мм, што је дало хладни радијални зазор од 0,10 мм наведен на цртежу.
| Мерење мерног пресека | Стари делови | Резервни делови |
|---|---|---|
| Флигхт ОД | 89,65 мм | 89,95 мм |
| Баррел ИД | 90,25 мм | 90,15 мм |
| Пречник клиренса | 0,60 мм | 0,20 мм |
| Хладни радијални клиренс | 0,30 мм | 0,10 мм |
На тој станици смо вратили специфицирано уклапање, смањење радијалног зазора од 0,20 мм. Друге станице и интерфејси машина захтевају сопствене провере. Цртеж је раздвојио материјале завртња и цеви, заштићена подручја и захтеве инспекције, тако да се одлука о замени тицала геометрије као и тврдоће. Ово је дисциплина мерења која је потребна процени корисног века пре него што поновљена очитавања претвори у тренд.
Рачун за неуједначено хабање
Измерите више углова на сваком попречном пресеку цеви и задржите појединачна очитавања, укључујући овалност. Израчунати кружни зазор не описује у потпуности једнострано оштећење, избијање или изобличен отвор. За двоструке шрафове, инспекција се такође мора позабавити ОЕМ-овом геометријом са двоструким отвором и међусобном мешавином; једна формула са округлим отвором не може заменити ту процену.
Пратите процедуре за изолацију, отпуштање притиска, руковање и уклањање произвођача машине. Имајте подршку квалификованог особља и прегледајте делове. Извештај о хабању не би требало да зависи од штетног чишћења, импровизованог приступа или подизања без подршке.
5. Израчунајте стопу хабања из поновљених провера
Једном инспекцијом се утврђују тренутне димензије. Две упоредиве инспекције утврђују стопу интервала. Даљи прегледи показују да ли се та стопа мења. Користите сате које је прикупио исти сет компоненти између прегледа, а не укупну старост машине или мешавину различитих резервних делова.
За сваку станицу израчунајте раст радијалног зазора у мм на 1000 радних сати:
Стопа = (тренутни радијални зазор - претходни радијални зазор) / сати између инспекција × 1.000
Ово је комбинована стопа раста и клиренса. Да бисте видели која компонента доприноси, израчунајте радијални губитак завртња као(претходни ОД - тренутни ОД) / 2а радијални раст цеви као(тренутни ИД - претходни ИД) / 2. Када се поклапају локација, оријентација и услови инспекције, те две промене се збрајају са повећањем зазора.
Прочитајте недавни интервал одвојено
Размотрите претпостављени дневник инспекције за једну станицу са кружним омотачем. Ове димензије објашњавају прорачун; они нису резултат ЕЈС радног века или спецификација прихватања.
| Сати од инсталације | Флигхт ОД | Баррел ИД | Радијални клиренс | Оцените од претходног читања |
|---|---|---|---|---|
| 0 ч | 99,95 мм | 100,15 мм | 0,10 мм | Баселине |
| 2.000 х | 99,90 мм | 100,18 мм | 0,14 мм | 0,02 мм/1,000 х |
| 4.000 х | 99,82 мм | 100,22 мм | 0,20 мм | 0,03 мм/1,000 х |
Током пуних 4.000 сати, просек је 0,025 мм/1,000 х. Најновији интервал је бржи, на 0,03 мм/1.000 х. Коришћење само просека за цео живот би сакрило ту промену. Истражите разлог и користите прикладно конзервативну недавну стопу за планирање.
Најновији интервал се такође раздваја на 0,04 мм радијалног губитка вијка и 0,02 мм радијалног раста цеви. Заједно објашњавају повећање клиренса од 0,06 мм. Ово даје тиму за одржавање корисније питање од тога која компонента се обично прва носи: која компонента доприноси овој линији?
Одбаците лажни тренд пре предвиђања
Мало очигледно смањење зазора не значи да се истрошени метал вратио. Проверите положај мерења, температуру, чистоћу, подешавање инструмента и поновљивост оператера. Ако је промена у оквиру неизвесности методе, пријавите је као нерешену уместо да израчунате бесконачан или негативан преостали животни век.
Држите тренд сваке станице одвојено. Низак просек по целој дужини може сакрити оштећени миксер, прелаз или место пражњења. Забележите пукотине, удубљења и губитак наслага поред димензија; ови услови могу захтевати акцију чак и када прорачун раста клиренса изгледа скромно.
6. Претворите стопу хабања у план замене
Стопа хабања предвиђа време до одређеног стања само ако радни услови остају разумно упоредиви. Прво се договорите око ограничења планирања користећи применљива ограничења услуге ОЕМ-а, стање дела и перформансе процеса које линија мора да испоручи. Толеранција новог дела дефинише ново уклапање; не дефинише аутоматски максимални сервисни размак.
Процијените сате до границе планирања
Када је брзина изражена у мм/1000 х:
Процењени преостали сати = (планирани радијални размак – тренутни радијални размак) / недавна стопа × 1.000
Наставите претпостављени дневник изнад. За овај прорачун, претпоставимо да је инжењерски тим изабрао радијални размак од 0,30 мм као крајњу тачку планирања. Тренутна вредност је 0,20 мм, остављајући 0,10 мм до те крајње тачке. На 0,03 мм/1,000 х, процена је приближно 3,300 радних сати. Вредност од 0,30 мм је претпоставка за овај пример, а не општи праг замене.
Ако се недавна стопа удвостручи на 0,06 мм/1000 х, исти додатак даје отприлике 1700 сати. Преостали материјални додатак није промењен; очекивано време за његово коришћење. Ниједан резултат не штити од пукотине, изненадног оштећења контакта или неприхватљивог квалитета производа који се раније дешава.
Ресетујте прорачун када се дужност промени
Немојте екстраполирати запис чисте смоле преко прекидача на пуњени материјал. Означите промену и успоставите нови интервални тренд. Третирајте нови извор рециклата, веће пуњење пунила, различите потребе притиска или упорно подешавање рада као разлог за ревизију прогнозе.
Ако не постоје мерења нових услова, примењиви контролисани цртеж може помоћи у процени тренутних димензија. Не може доказати колико се хабања догодило током непознатог периода. Нека тренутна инспекција буде референца за следеће упоредиве инспекције; немојте измишљати историјску стопу само од номиналног пречника.
Радите уназад од гашења
- Идентификујте станицу или стање које контролише интервенцију, укључујући било које раније ограничење квалитета или безбедности.
- Претворите процењене сате рада у календарско време користећи планирани распоред производње, укључујући гашења.
- Потврдите цртеж, формулацију и да ли је потребна поправка или нови део.
- Добијте тренутна времена производње, прегледа и транспорта за стварну наруџбу.
- Резервишите капацитет инсталације и дозволите бафер за несигурност прогнозе и ризик испоруке.
Изаберите следећу инспекцију пре очекиване интервенције, са њеним интервалом заснованим на тренду хабања и критичности производње. Тренд који се брзо мења захтева ранију поновну процену. Прогноза је унос планирања одржавања, а не дозвола да се прође кроз знакове упозорења.
7. Замените завртањ, цев или обоје?
Процените уклапање као пар, али немојте претпостављати да се оба дела морају купити заједно. Звучна цев може бити погодна за заменски вијак. Истрошена цев може оставити превелики зазор око новог завртња од прве вожње. За одлуку је потребна мапа измерених отвора, предложене димензије завртња и стање задржане компоненте.
| Одлука | Потребни докази пре него што се настави |
|---|---|
| Наставите и пратите | Одобрене димензије и стање, прихватљив производ, стабилан процес и планирана поновна процена |
| Поново изградите или замените само вијак | Геометрија завртња која се може поправити или заменити, одговарајућа цев и верификовано резултујуће прилегање |
| Поправите или замените само цев | Одговарајући задржани завртањ, инжењерски одобрено решење цеви и проверено поравнање |
| Адреса оба дела | Оба су ван прихватљивог стања, или њихова комбинована геометрија не може да задовољи тражено уклапање |
Проверите шта би обнова обновила
Пре него што прихватите предлог за поправку, идентификујте рестауриране димензије, радну легуру, заштићено подручје и захтеве за инспекцију. Процените језгро, равност, пукотине и претходне поправке. Немојте претпостављати да друга примена наваривања чини цео шраф новим.
Исто тако, повећање отвора цеви кроз машинску обраду не може само по себи да врати његов првобитни зазор. Свака промена захтева компатибилну геометрију завртња и изводљив дизајн поправке цеви. Потврдите способност поправке и прикладност за појединачни део пре него што га поставите за жељену руту.
Упоредите корисну производњу, а не само фактурисану цену
Процијените трошкове наставка до предложеног гашења: изгубљени продајни резултати, додатни отпад, додатна енергија и било који поремећај распореда. Избегавајте да двапут рачунате исти губитак, као што је изгубљена вредност производа и његов пуни приход од продаје. Користите фабричку основу трошкова и стварне понуде за поправку или замену.
Поправка може бити привлачна када су језгро и геометрија прикладни и рестаурирана спецификација испуњава услове. Нова производња може бити пожељнија након оштећења структуре, промене формулације или неодговарајућег оригиналног дизајна. Забележите зашто би изабрана рута требало да реши проблем уместо да једноставно поновите претходну куповину. ТхеЕЈС водич за купцепоставља податке о цртежу и инспекцији које треба укључити у спецификацију за замену.
8. Продужите век трајања без скривања проблема
Ускладите сваку превентивну акцију са уоченим ризиком. Контаминација металом захтева контролу пре него што стигне до шрафа, користећи одговарајуће поступке одвајања и руковања материјалом. Низводно сито за топљење има другачију позицију и функцију; не може спречити да загађивачи прво прођу кроз узводне вијчане делове.
За промењене формулације, прегледајте радне легуре и геометрију топљења пре него што повећате потражњу за производњом. За трајно једнострано бодовање, истражите поравнање, носаче цеви и стање завртња. За понављајуће наслаге, проверите услове обраде материјала и процедуру чишћења машине уместо да сваку тамну ознаку третирате као хабање димензија.
Пратите упутства ОЕМ-а за загревање и намакање пре ротације. Користите методе чишћења компатибилне са металургијом компоненти. Тамо где су грешке у грејању или хлађењу утицале на рад, исправите их пре него што процените да ли је заменски материјал адекватан. Ове акције се односе на радно окружење; не оправдавају продужење интервала провере када мерења показују убрзано хабање.
Учините историју мерења употребљивом
Дајте сваком завртњу и цеви посебан идентитет. Задржите основне димензије, историју поправки и радну легуру везане за тај идентитет када се делови крећу између машина. Након поправке или замене, започните нову референцу димензија и задржите претходни запис за поређење. Сачувајте фотографије са називом станице и оријентацијом како би каснија инспекција могла лоцирати исту функцију.
ЕЈС испоручује сертификате о материјалу и извештаје о инспекцији за своје цеви са навојем, као што је описано настраница биметалних производа. Сачувајте извештај о контроли димензија са записом о инсталацији; корисније је за будуће одлуке о ношењу него сам опис производа.
За процену пошаљите модел машине, контролисане цртеже, информације о смоли и пунилу, сате на уграђеним деловима, одговарајућа ИД/ОД очитавања, услове инспекције, фотографије оштећења и симптоме производње. Укључите оно што линија треба да постигне. КонтактЕЈС Индустриатсалес@ејссцревбаррел.цомса тим пакетом за мерење, тако да дискусија може да почне са стварним уклапањем и дужностима.
Припремите упит за мерење
Опишите уграђене делове и мере које имате. Дугме отвара нацрт е-поште за ЕЈС; можете приложити цртеже и фотографије пре слања.
9. Често постављана питања
Колико дуго траје цев екструдера?
Век трајања зависи од формулације, конструкције, геометрије, оптерећења и перформанси које се захтевају од линије. Да бисте проценили преостали век трајања, поновите одговарајућа мерења завртња и цеви, израчунајте недавну стопу хабања и пројектујте је на одобрену границу планирања док проверавате трендове производње.
Да ли биметална навојна цев увек траје дуже?
Одговарајуће одабрана биметална радна легура може да се бави абразивним или корозивним оптерећењем. Сам назив конструкције не утврђује дужи животни век. Компатибилност легуре, геометрија, поравнање и радни услови су и даље важни; дебљина слоја није множилац животног века.
Да ли се вијак или цев прво истроше?
Оба могу да контролишу одлуку о замени. Измерите спољашњу дужину лета и ИД цеви на одговарајућим станицама, а затим одвојите радијални губитак вијка од радијалног раста цеви. Не примењујте однос вијка и цеви друге машине без упоредивих доказа о конструкцији и раду.
На ком размаку треба заменити шраф и цев?
Користите применљива ограничења ОЕМ услуга и инжењерски одобрену одлуку на основу стања компоненти, квалитета производа и производних перформанси. Наведите да ли је граница радијална или дијаметрална. Једна милиметарска вредност или вишеструки зазор не одговара сваком пречнику и примени.
Могу ли да проценим преостали животни век без основног стања?
Можете да проверите тренутно стање у односу на применљиве цртеже и ограничења услуге. Да бисте израчунали измерену стопу хабања, користите тренутну инспекцију као референцу и поновите је након познатог радног интервала под упоредивим условима. Непознато првобитно стање не може успоставити поуздану историјску стопу.
Да ли се завртањ и цев морају заменити заједно?
Не. Оба морају бити процењена, али замена једног може бити одговарајућа када је задржана компонента прикладна и резултујући усклађени зазор испуњава одобрене захтеве. Ако су оба оштећена или приањање остаје неприхватљиво, позабавите се оба.